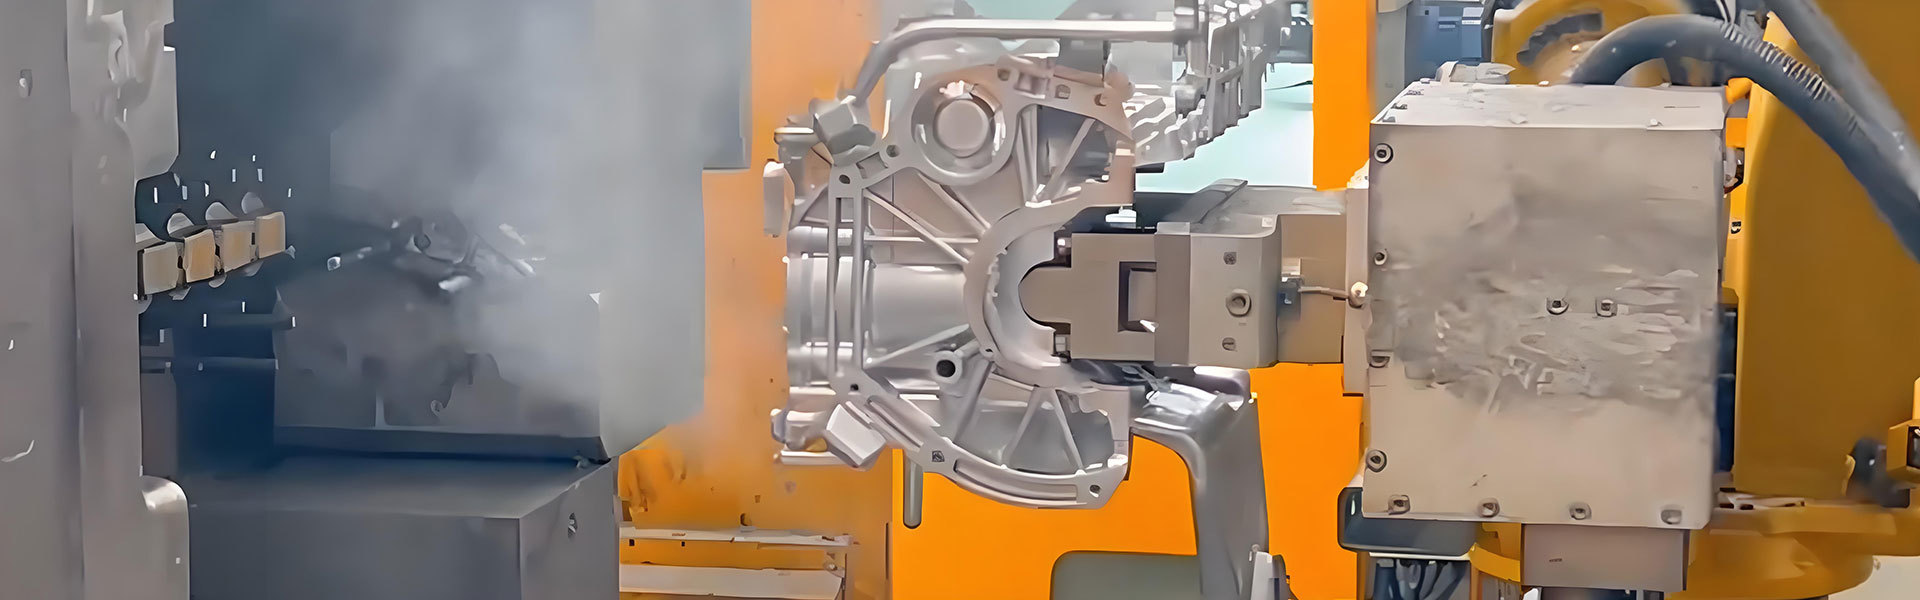
Литье под давлением
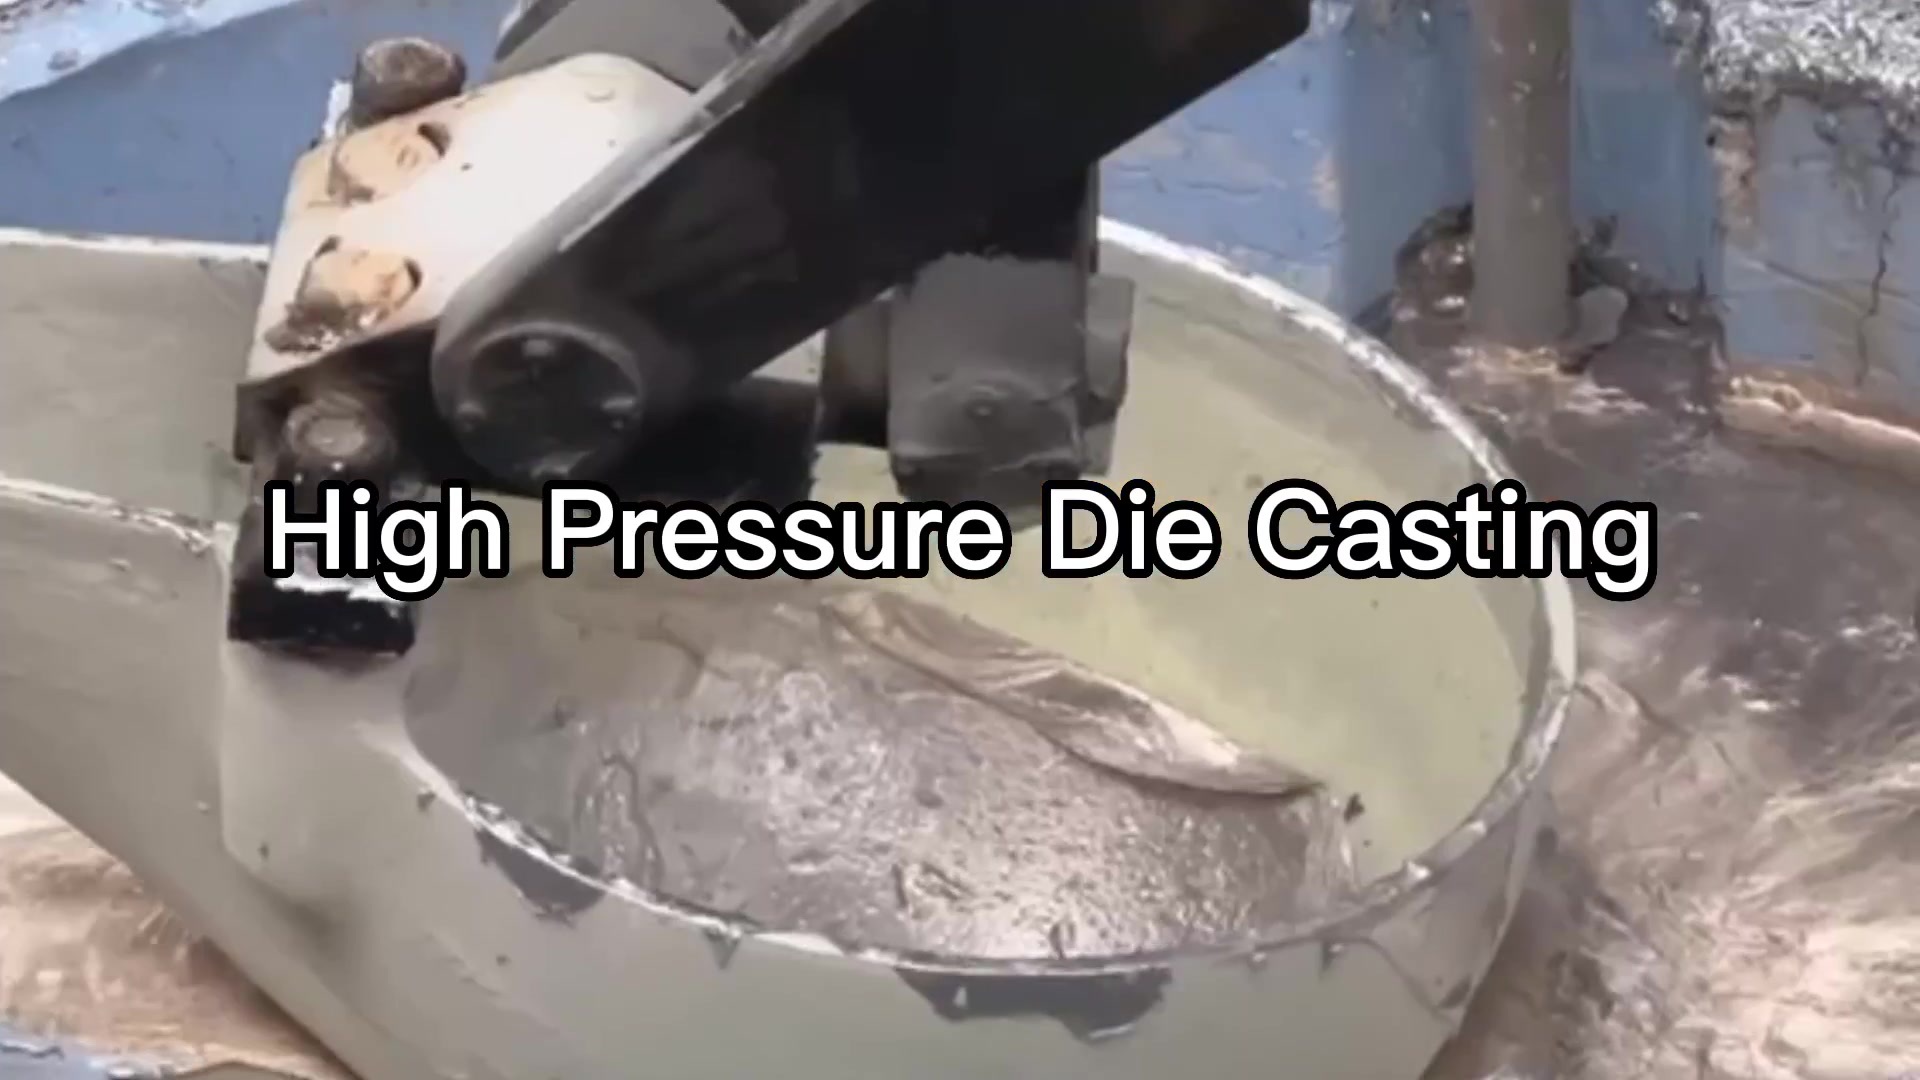
Что такое литье под высоким давлением?
- Материал для литья под высоким давлением
Материал | Особенности | Применение |
Алюминиевый сплав | - Легкий: низкая плотность, подходит для легких деталей - Коррозионная стойкость: хорошая коррозионная стойкость - Теплопроводность: хорошая теплоотдача - Механические свойства: умеренная прочность и твердость, подходит для различных видов обработки поверхности | - Автомобили: блоки цилиндров, трансмиссии, колеса - Потребительская электроника: корпуса смартфонов и ноутбуков - Бытовая техника: кондиционеры, холодильники |
Цинковый сплав | - Литейность: хорошая текучесть, подходит для сложных и тонких деталей - Высокая экономическая эффективность: относительно низкая цена, подходит для массового производства - Прочность: высокая прочность при комнатной температуре - Обработка поверхности: легко подвергается гальванизации и покраске | - Автомобили: декоративные элементы, мелкие детали - Потребительская электроника: разъемы, корпуса - Бытовая техника: переключатели, декоративные элементы |
Магниевый сплав | - Очень легкий: наименьшая плотность среди практических металлов - Прочность и жесткость: высокая прочность и жесткость, подходит для конструктивных деталей - Виброизоляция: хорошая виброизоляция - Обрабатываемость: легко поддается литью и обработке | - Автомобили: панели приборов, каркасы сидений - Аэрокосмическая отрасль: внутренние конструкции самолетов - Потребительская электроника: корпуса ноутбуков, корпуса смартфонов |
Медный сплав | - Высокая прочность: отличная механическая прочность и износостойкость - Электропроводность и теплопроводность: отличные характеристики для электрических и тепловых приложений - Коррозионная стойкость: хорошая коррозионная стойкость в различных условиях - Стоимость: высокая стоимость, подходит для высокопроизводительных приложений | - Автомобили: радиаторы, разъемы - Электронные продукты: печатные платы, клеммы - Бытовая техника: нагревательные элементы, разъемы |
Процесс литья под высоким давлением
Основной принцип литья под высоким давлением заключается в том, что жидкий или полужидкий металл быстро заполняет литейную форму под высоким давлением и формируется, затвердевает. Процесс включает следующие этапы:
1. Подготовка формы:
● Проектирование формы: изготовление формы в соответствии с дизайном требуемой детали. Формы обычно изготавливаются из жаропрочной стали, обладают высокой точностью и хорошей долговечностью.
● Предварительный нагрев формы: нагрев формы до подходящей температуры (обычно 200-300°C), чтобы уменьшить тепловые напряжения и повысить текучесть металла.
2. Загрузка расплавленного металла:
● Плавление металла: расплавление алюминиевого, цинкового или магниевого сплава в печи, чтобы обеспечить полное плавление металла и равномерную температуру.
● Удаление газов и шлака: добавление газоотводящих и шлакоотделяющих агентов для удаления газов и примесей из расплавленного металла, чтобы повысить его чистоту.
3. Подготовка к инъекции:
● Предварительный нагрев системы заливки: нагрев каналов и отверстий заливки до подходящей температуры, чтобы обеспечить плавное течение расплавленного металла.
● Смазка формы: распыление отделяющего средства на поверхность формы, чтобы помочь отливке легко отделяться и защитить поверхность формы.
4. Инъекция:
● Высокоскоростная инъекция: расплавленный металл вводится в полость формы с высокой скоростью (обычно десятки до сотен метров в секунду). Высокое давление (обычно 100-200 МПа) обеспечивает быстрое заполнение всех частей формы металлом.
● Удержание давления: поддержание определенного давления до полного затвердевания металла, чтобы компенсировать усадку металла и обеспечить плотность и целостность отливки.
5. Охлаждение и затвердевание:
● Быстрое охлаждение: быстрое охлаждение отливки через систему охлаждения формы (например, водяное или воздушное охлаждение), чтобы она затвердела за короткое время.
● Контроль скорости охлаждения: регулирование потока и температуры охлаждающей среды для контроля скорости охлаждения, чтобы избежать тепловых напряжений и деформации.
6. Открытие формы и извлечение детали:
● Открытие формы: после полного затвердевания отливки открывается форма и извлекается отливка.
● Очистка: удаление каналов, литников и других избыточных металлических частей, очистка поверхности отливки.
Обратите внимание
● Контроль температуры:Обеспечение того, чтобы форма и расплавленный металл находились при подходящей температуре для достижения оптимального заполнения и охлаждения.
● Контроль давления:Поддержание постоянного высокого давления, чтобы обеспечить полное заполнение литейной формы расплавленным металлом.
● Время охлаждения:Настройте время охлаждения в зависимости от размеров и толщины детали, чтобы обеспечить правильное затвердевание.
● Сила выталкивания:Используйте соответствующую силу выталкивания, чтобы избежать повреждения деталей или формы.
Следуя этим шагам, высоконапорное литье под давлением может эффективно производить высокоточные детали со сложной геометрией, подходящие для различных промышленных применений.
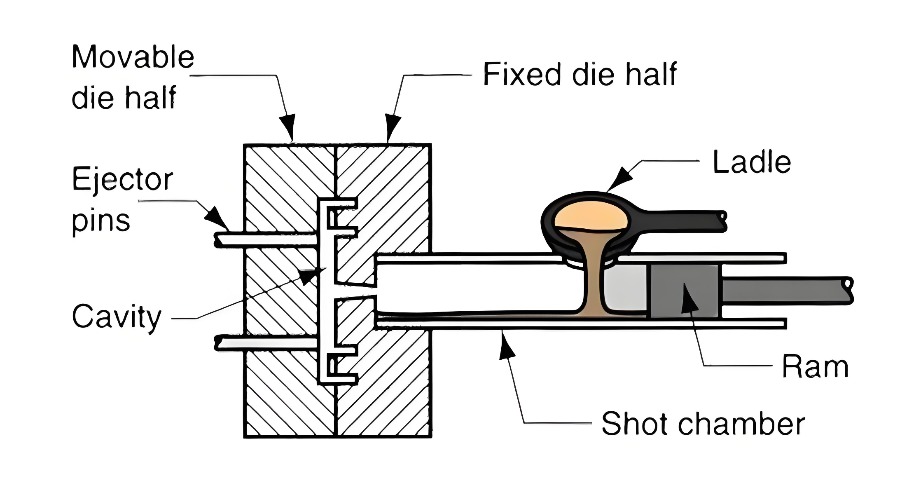
В таблице ниже приведены минимальные поперечные сечения и минимальные углы выталкивания для различных материалов.
Материал | Минимальное поперечное сечение (мм²) | Минимальный угол выталкивания (°) |
Алюминиевый сплав | 0.5 - 1.0 | 0.5 - 1.0 |
Цинковый сплав | 0.3 - 0.5 | 0.5 - 1.0 |
Магниевый сплав | 0.5 - 1.0 | 0.5 - 1.0 |
Медный сплав | 0.5 - 1.0 | 0.5 - 1.0 |
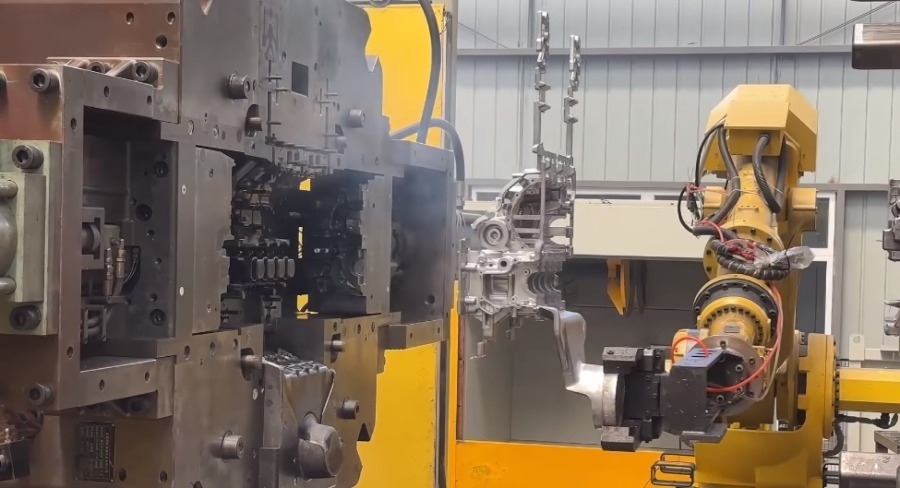
Плюсы и минусы высоконапорного литья под давлением
- Преимущества высоконапорного литья под давлением
1. Высокая производительность
Высоконапорное литье под давлением позволяет быстро производить детали, обычно цикл занимает всего несколько секунд. Эта эффективность делает его идеальным выбором для массового производства.
2. Сложная геометрия
Этот процесс может производить детали со сложной формой и тонкими стенками, что может быть сложно для других методов литья.
3. Стабильное качество
Детали, произведенные методом высоконапорного литья под давлением, обладают отличной точностью размеров и качеством поверхности, что снижает необходимость в последующей обработке.
4. Эффективность использования материалов
Этот процесс использует только необходимое количество металла для заполнения формы, минимизируя отходы.
5. Многофункциональность
Можно использовать различные материалы, включая алюминий, цинк и магниевые сплавы, чтобы удовлетворить различные потребности.
- Недостатки высоконапорного литья под давлением
1. Высокие первоначальные затраты
Первоначальные инвестиции в оборудование и инструменты для литья под давлением значительны. Прецизионные формы могут быть очень дорогими.
2. Ограниченный диапазон размеров
Высоконапорное литье под давлением обычно лучше подходит для мелких и средних деталей. Из-за ограничений оборудования более крупные детали могут требовать других методов литья.
3. Ограничения по материалам
Некоторые металлы, особенно с высокой температурой плавления, такие как сталь, не подходят для высоконапорного литья под давлением из-за экстремальных температур и давления.
4. Проблемы с пористостью
Быстрое затвердевание иногда может привести к пористости отливки, что влияет на прочность и долговечность деталей. Может потребоваться последующая обработка отливки для решения этих проблем.
5. Гибкость дизайна
После создания формы изменение дизайна может быть как дорогостоящим, так и времязатратным. Эта жесткость может быть недостатком для проектов, требующих частых изменений дизайна.
В целом, высоконапорное литье под давлением является мощной технологией для эффективного производства высококачественных сложных деталей, но требует тщательного учета связанных затрат и ограничений по материалам.
Мы будем рады связаться с вами.
Мы свяжемся с вами в течение одного рабочего дня. Обратите внимание на свою электронную почту.

Хэнань Юаньфэй Металл Материал Лтд.
Контакты Нас
Facebook: Лена Ю
Комната 401, строя 19, долина силы Юхуа высокотехнологичная, бульвар нововведения, улица Утонг, высокотехнологичная зона, город Женчжоу, провинция Хэнаня