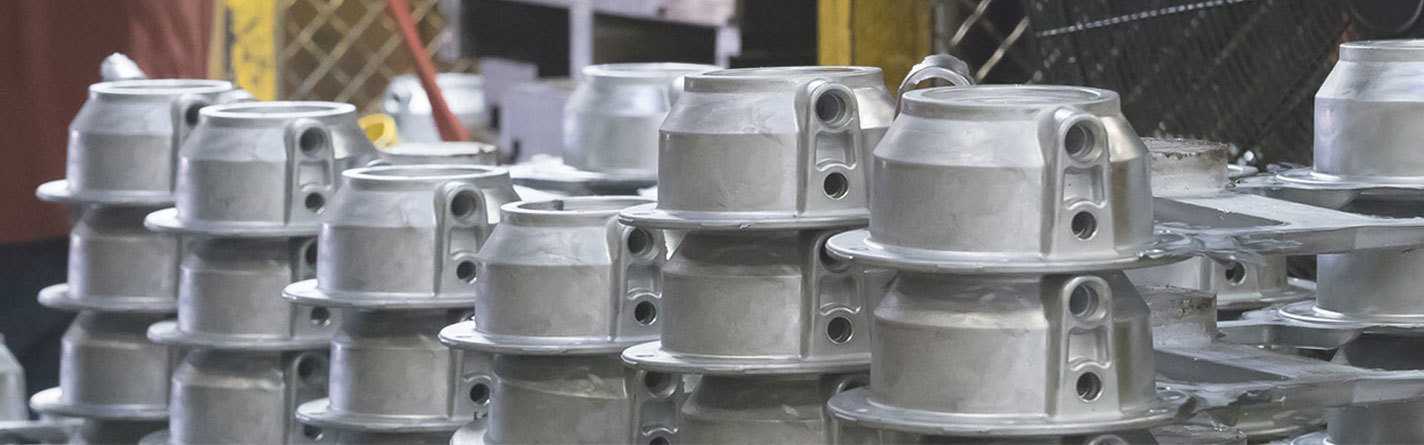
Литье под давлением при низком давлении
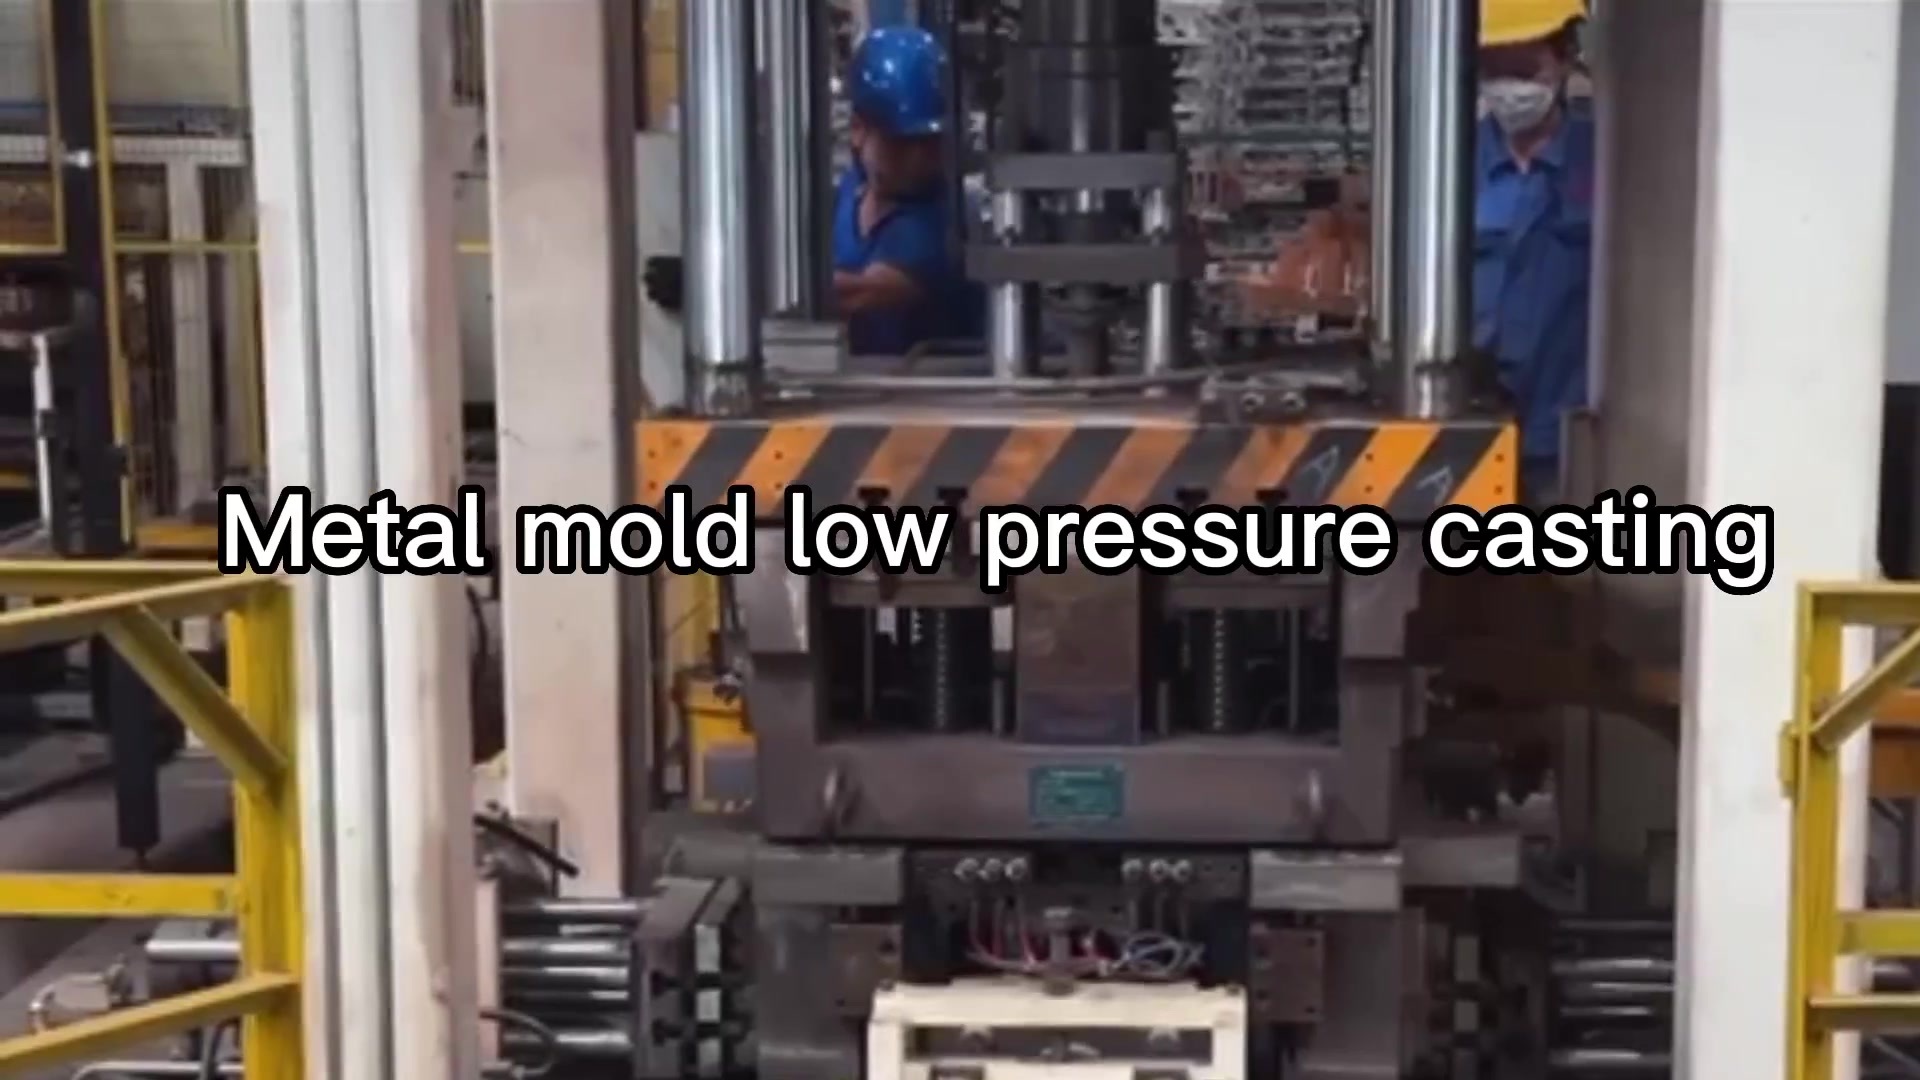
Что такое литье под низким давлением?
- Материал для литья под низким давлением
Материал | Марка | Особенности |
Алюминиевый сплав | A356 | Хорошие механические свойства Коррозионная стойкость Легкость в обработке |
A380 | Высокая прочность Хорошая текучесть Подходит для сложных форм | |
A360 | Еще более высокая прочность на растяжение Хорошая пластичность | |
Магниевый сплав | AZ91D | Отличное соотношение прочности и жесткости Легкий вес Хорошая коррозионная стойкость |
AM60B | Еще более высокая пластичность Хорошая ударная прочность | |
Цинковый сплав | ZAMAK 3 | Хорошая текучесть, высокая чистота поверхности Высокая цена-качество |
ZAMAK 5 | Высокая прочность и твердость Хорошая коррозионная стойкость | |
Медный сплав | Латунь (C26000) | Хорошая электропроводность и теплопроводность Хорошая обрабатываемость |
Бронза (C95500) | Высокая прочность, износостойкость Хорошая коррозионная стойкость |
Процесс литья под низким давлением
1. Подготовка формы
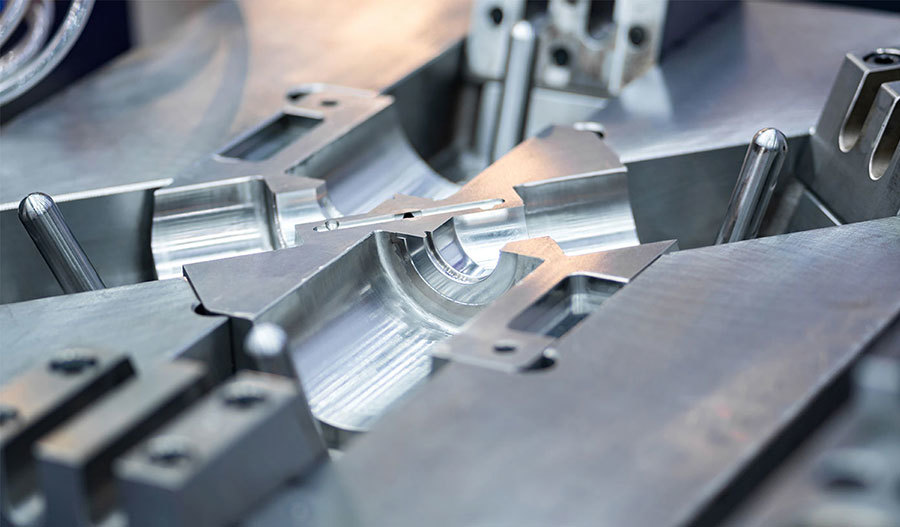
● Проектирование формы: изготовление формы в соответствии с дизайном требуемой детали. Формы обычно изготавливаются из термостойких материалов, таких как сталь или графит.
● Предварительный нагрев формы: нагрев формы до подходящей температуры, чтобы уменьшить тепловые напряжения и повысить текучесть металла.
2. Загрузка расплавленного металла
● Плавление металла: помещаем алюминиевый сплав или другие легкие сплавы в печь для плавления, обеспечивая полное плавление металла и равномерную температуру.
● Удаление газов и шлака: добавление дегазирующих и шлакообразующих агентов для удаления газов и примесей из расплавленного металла, повышая его чистоту.
3. Предварительный нагрев системы заливки
● Предварительный нагрев заливного канала: нагрев заливного канала и отверстия до подходящей температуры, чтобы обеспечить плавное течение расплавленного металла.
4. Заливка
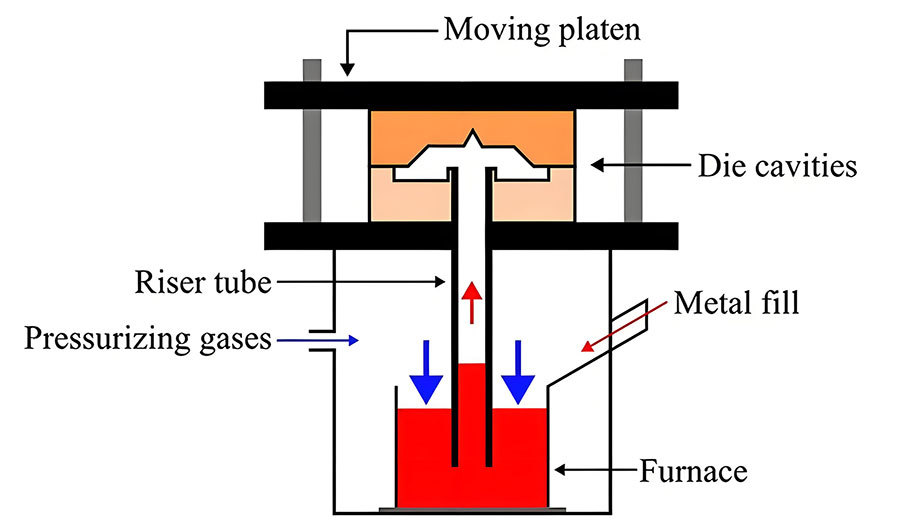
● Заливка под низким давлением: расплавленный металл вводится в нижнюю часть формы через герметичный трубопровод. Низкое давление (обычно от 0,02 до 0,07 МПа) заставляет металл медленно подниматься и заполнять полость формы.
● Поддержание давления: поддержание определенного давления до полного затвердевания металла, чтобы обеспечить полное заполнение формы и компенсацию усадки.
5. Охлаждение и затвердевание
● Охлаждение: контроль скорости охлаждения, чтобы металл равномерно затвердевал в форме. Скорость охлаждения можно контролировать, регулируя температуру формы и охлаждающую среду.
● Затвердевание: обеспечение полного затвердевания металла, формируя требуемую форму и структуру.
6. Открытие формы и извлечение изделия
● Открытие формы: после полного затвердевания отливки открываем форму и извлекаем отливку.
● Очистка: удаление заливного канала, литников и других избыточных металлических частей, очистка поверхности отливки.
7. Постобработка
● Проверка: визуальная и размерная проверка отливки, чтобы убедиться, что она соответствует стандартам качества.
● Термальная обработка: при необходимости термическая обработка отливки для улучшения ее механических свойств.
● Обработка поверхности: выполнение необходимых операций по обработке поверхности, таких как шлифовка, полировка, покраска или гальванизация, для достижения окончательного качества поверхности и коррозионной стойкости.
8. Проверка и упаковка
● Окончательная проверка: окончательная проверка качества готовой продукции, чтобы убедиться, что все параметры соответствуют требованиям клиента.
● Упаковка: упаковка соответствующих отливок, подготовка к отправке.
Применение литья под низким давлением
Литье под низким давлением - это эффективная технология литья, особенно подходящая для производства высококачественных, точных по размеру и сложных по форме металлических деталей. Эта технология имеет широкий спектр применения, особенно в автомобильной промышленности и других областях, требующих прецизионных отливок. Вот основные области применения литья под низким давлением:
Отрасль | Применение |
Автомобильная | Производство колес, деталей двигателя, деталей тормозной системы, деталей подвески. |
Аэрокосмическая | Производство конструктивных и функциональных компонентов для самолетов и космических аппаратов. |
Электронные изделия | Создание корпусов и внутренних поддерживающих структур для электронных устройств. |
Механика | Производство насосных корпусов, корпусов клапанов и других механических деталей. |
Потребительские товары | Производство деталей для спортивного оборудования и бытовой техники. |
Возобновляемая энергия | Для производства аккумуляторных коробок для электромобилей. |
Плюсы и минусы низкого давления литья.
- Преимущества низкого давления литья.
1. Высококачественные отливки.
● Высокая гладкость поверхности: низкое давление литья может производить отливки с высокой гладкостью поверхности, обычно достигающей 125 микро дюймов Ra (3.175 микрона Ra).
● Меньше внутренних дефектов: благодаря плавному процессу заполнения низким давлением уменьшается количество внутренних дефектов, таких как поры, включения и трещины.
1. Высококачественные отливки:
● Высокая гладкость поверхности: низкое давление литья может производить отливки с высокой гладкостью поверхности, обычно достигающей 125 микро дюймов Ra (3.175 микрона Ra).
● Меньше внутренних дефектов: благодаря плавному процессу заполнения низким давлением уменьшается количество внутренних дефектов, таких как поры, включения и трещины.
2. Высокая точность:
● Узкие допуски: низкое давление литья может достигать очень строгих размерных допусков, обычно до ±0.005 дюймов (±0.127 миллиметров).
● Хорошая согласованность: размеры произведенных отливок стабильны, высокая согласованность, подходит для серийного производства.
3. Высокая эффективность использования материалов:
● Снижение обрезков и отходов: благодаря плавному процессу заполнения низким давлением уменьшается количество обрезков и избыточного металла, что повышает эффективность использования материалов.
● Низкий уровень брака: высококачественные отливки снижают уровень брака, что уменьшает производственные затраты.
4. Широкая область применения:
● Сложные формы: низкое давление литья может производить детали сложной формы с тонкими стенками, подходит для различных сложных дизайнов.
● Легкие сплавы: особенно подходит для производства деталей из алюминиевых сплавов и других легких сплавов, широко используется в автомобилестроении, аэрокосмической отрасли и других областях.
5. Экологичность:
● Меньше отходов: в процессе низкого давления литья образуется меньше отходов, что снижает воздействие на окружающую среду.
● Низкое потребление энергии: по сравнению с высоким давлением литья, низкое давление литья требует меньше энергии, что делает его более экономичным и экологичным.
6. Высокая производительность:
● Высокий уровень автоматизации: низкое давление литья может достигать высокой степени автоматизации, повышая производительность и трудовую продуктивность.
● Короткий цикл: производственный цикл относительно короткий, подходит для массового производства.
7. Хорошие механические свойства:
● Однородная микроструктура: низкое давление литья может создавать однородную микроструктуру, улучшая механические свойства отливок.
● Высокая прочность и вязкость: отливки обладают высокой прочностью и вязкостью, подходят для применения при высоких нагрузках.
8. Легкость термообработки и обработки поверхности:
● Термообработка: отливки низкого давления легко поддаются термообработке для улучшения их механических свойств.
● Обработка поверхности: поверхность отливок гладкая, легко поддается шлифовке, полировке, покраске или гальванизации.
9. Долговечность форм:
● Низкий износ форм: благодаря плавному процессу заполнения низким давлением, формы подвергаются меньшему удару и износу, что увеличивает срок службы форм.
10. Высокая гибкость:
● Легкость изменения дизайна: формы для низкого давления литья относительно просты, изменения дизайна легко осуществимы, что подходит для быстрого реагирования на рыночные потребности.
- Недостатки низкого давления литья.
1. Более медленная скорость производства.:
● Медленная скорость заполнения: низкое давление литья использует более низкое давление, что приводит к медленной скорости заполнения металлом и более длительному производственному циклу.
● Низкая производительность: по сравнению с высоким давлением литья, производительность низкого давления литья ниже, что делает его неподходящим для производственной среды с очень высоким объемом.
2. Высокие первоначальные инвестиционные затраты:
● Высокая стоимость оборудования: первоначальные инвестиционные затраты на оборудование для низкого давления литья высоки, включая формы, плавильное оборудование и системы управления.
● Высокая стоимость форм: формы для низкого давления литья обычно требуют более высокой точности и прочности, поэтому их стоимость выше.
3. Ограниченные материалы:
● В основном подходит для легких сплавов: низкое давление литья в основном подходит для алюминиевых сплавов и других легких сплавов, его применение для некоторых тяжелых сплавов или специальных сплавов ограничено.
● Ограничения по материалам: не подходит для производства материалов, требующих высокой прочности и термостойкости.
4. Ограничения по толщине стенок отливок:
● Требования к толщине стенок: низкое давление литья более подходит для производства деталей с равномерной толщиной стенок, для деталей с большой разницей в толщине стенок может быть трудно обеспечить качество и эффект заполнения.
● Сложности с тонкостенными изделиями: хотя низкое давление литья может производить тонкостенные изделия, производство очень тонкостенных изделий (например, с толщиной стенки менее 1 мм) все еще представляет определенные трудности.
5. Высокие затраты на обслуживание форм:
● Срок службы форм: хотя низкое давление литья оказывает меньшее воздействие на формы, формы все равно требуют регулярного обслуживания и ремонта, что увеличивает затраты на обслуживание.
● Сложные формы: для форм сложной формы обслуживание и ремонт более сложны и дороги.
6. Высокие требования к контролю технологии:
● Контроль температуры: низкое давление литья требует высокой точности контроля температуры расплавленного металла, необходима точная температура мониторинга и регулировки.
● Контроль давления: контроль давления заполнения также требует точности для обеспечения качества и согласованности отливок.
7. Большая площадь оборудования:
● Требования к пространству: Оборудование для литья под низким давлением обычно довольно большое и требует больше пространства в цехе, что может быть не совсем подходящим для производственной среды с ограниченным пространством.
8. Низкая производственная гибкость:
● Долгое время замены форм: Замена и наладка форм для литья под низким давлением занимает много времени, что снижает производственную гибкость и делает этот метод неподходящим для мелкосерийного производства с частой заменой типов продукции.
9. Высокие требования к обработке поверхности:
● Качество поверхности: Хотя литье под низким давлением может производить отливки с высокой степенью гладкости поверхности, в некоторых случаях все же требуется дополнительная обработка поверхности, такая как шлифовка, полировка и т.д., что увеличивает затраты на последующую обработку.
Мы будем рады связаться с вами.
Мы свяжемся с вами в течение одного рабочего дня. Обратите внимание на свою электронную почту.

Хэнань Юаньфэй Металл Материал Лтд.
Контакты Нас
Facebook: Лена Ю
Комната 401, строя 19, долина силы Юхуа высокотехнологичная, бульвар нововведения, улица Утонг, высокотехнологичная зона, город Женчжоу, провинция Хэнаня