Литье по выплавляемым моделям
Что такое литье по выплавляемым моделям?
- Материал для литья по восковым моделям
Литье по восковым моделям — это высокоточная технология литья, использующая восковые модели для создания форм, что позволяет производить высокоточные и сложные металлические отливки. Основные преимущества — высокая точность, хорошая гладкость поверхности, точность размеров может достигать ±0,05%~±0,1%, а гладкость поверхности — Ra1,6μm, что снижает необходимость в последующей обработке. Подходит для различных металлических материалов, таких как углеродная сталь, легированная сталь, нержавеющая сталь, медные сплавы, алюминиевые сплавы, титановые сплавы, драгоценные металлы и т.д.
Материал | Марка | Особенности |
Углеродная сталь | AISI 1020, AISI 1045, AISI 1080 | Изменяется в зависимости от содержания углерода; хорошая прочность и твердость |
Легированная сталь | AISI 4140, AISI 4340, AISI 8620 | Высокая прочность, высокая твердость, высокая износостойкость, коррозионная стойкость |
Нержавеющая сталь | 304, 316, 17-4 PH, 17-7 PH | Отличные антикоррозионные и окислительные свойства |
Медные сплавы | C11000 (электролитическая медь), C36000 (латунь), C95500 (алюминиевый бронза) | Хорошие проводящие и теплопроводные свойства, отличные механические свойства |
Алюминиевые сплавы | 2024, 6061, 7075 | Легкий вес, высокая прочность, хорошая коррозионная стойкость |
Титановые сплавы | Ti-6Al-4V, Ti-5Al-2.5Sn | Высокое соотношение прочности к весу, отличная коррозионная стойкость, хорошая биосовместимость |
Процесс литья по восковым моделям
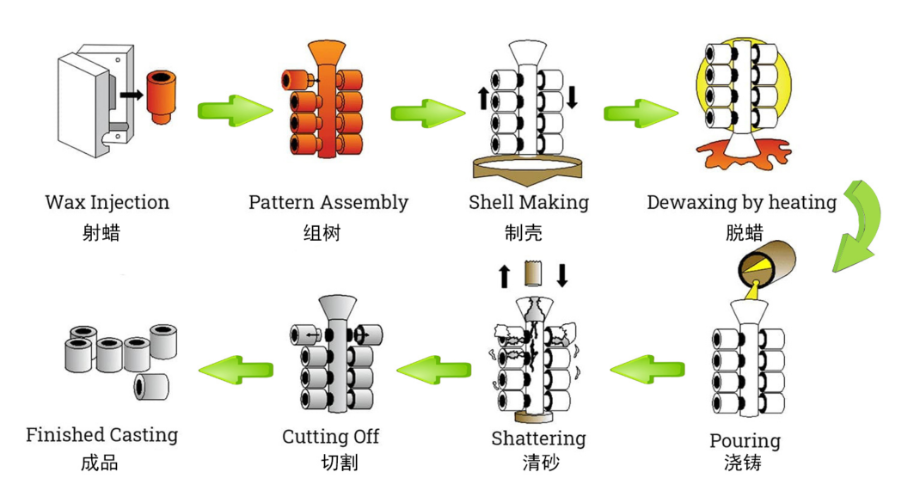
1. Изготовление восковой модели (Wax Pattern Making)
● Проектирование восковой модели: создание формы для восковой модели в соответствии с чертежами требуемой детали.
● Вливание воска: влить расплавленный воск в форму, после охлаждения получится восковая модель. Восковая модель должна точно воспроизводить форму и размеры конечной детали.
● Обработка: обработка восковой модели для обеспечения гладкой поверхности и точных размеров.
2. Сборка восковых моделей (Assembly of Wax Patterns)
● Деревовидная сборка: соединение нескольких восковых моделей с одним главным восковым стержнем (называемым "восковым деревом" или "восковой палкой"), образуя древовидную структуру. Это позволяет отливать несколько деталей за один раз, повышая производительность.
● Проверка: убедиться, что восковые модели и восковое дерево надежно соединены, без утечек воска.
3. Изготовление керамической оболочки (Ceramic Shell Formation)
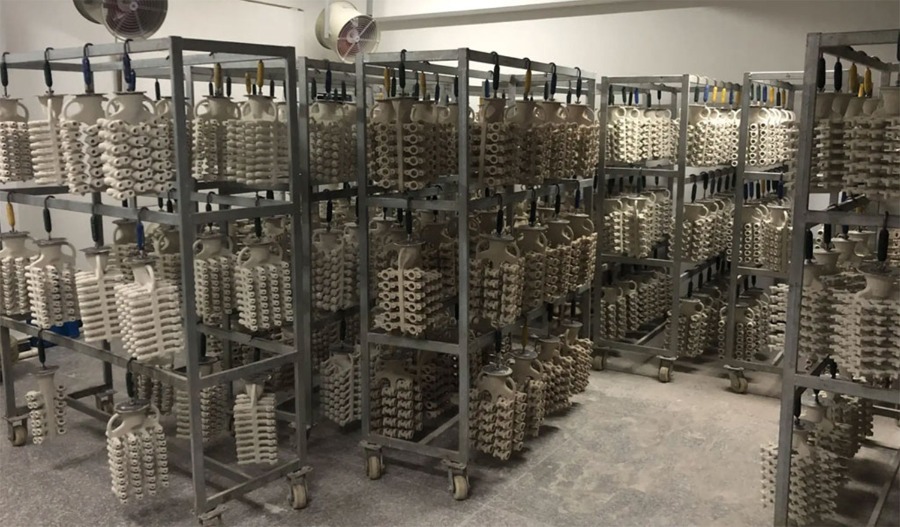
● Нанесение покрытия: погрузить восковое дерево в огнеупорное покрытие, чтобы равномерно покрыть его поверхность слоем покрытия. Толщина покрытия обычно составляет 1-2 миллиметра.
● Посыпка песком: поместить покрытое восковое дерево в сухой песок, посыпать огнеупорным песком, чтобы образовался грубый слой частиц на поверхности.
● Сушка: поместить посыпанное песком восковое дерево в сушильный шкаф, чтобы обеспечить полное затвердевание покрытия.
● Повторное нанесение покрытия и посыпка песком: при необходимости повторить процесс нанесения покрытия, посыпки песком и сушки, пока не образуется достаточно толстая керамическая оболочка.
4. Удаление воска (Dewaxing)
● Удаление воска паром: поместить высушенную керамическую оболочку в паровую печь при высокой температуре, где горячий пар расплавит восковую модель, позволяя ей вытечь из керамической оболочки, оставляя полость.
● Проверка: убедиться, что внутренняя часть керамической оболочки чистая, без остатков воска.
5. Обжиг (Burning Out)
● Обжиг при высокой температуре: поместить оболочку после удаления воска в печь для обжига, чтобы удалить любые остатки органических веществ и полностью затвердить керамическую оболочку.
● Охлаждение: медленно охладить обожженную керамическую оболочку до комнатной температуры.
6. Литье (Pouring)
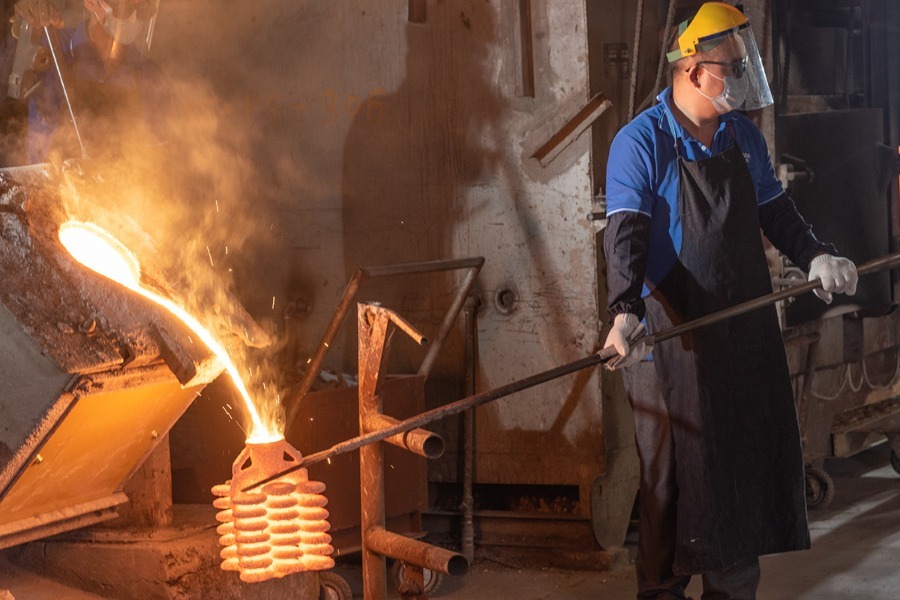
● Плавление металла: нагреть металлическое сырье до состояния плавления.
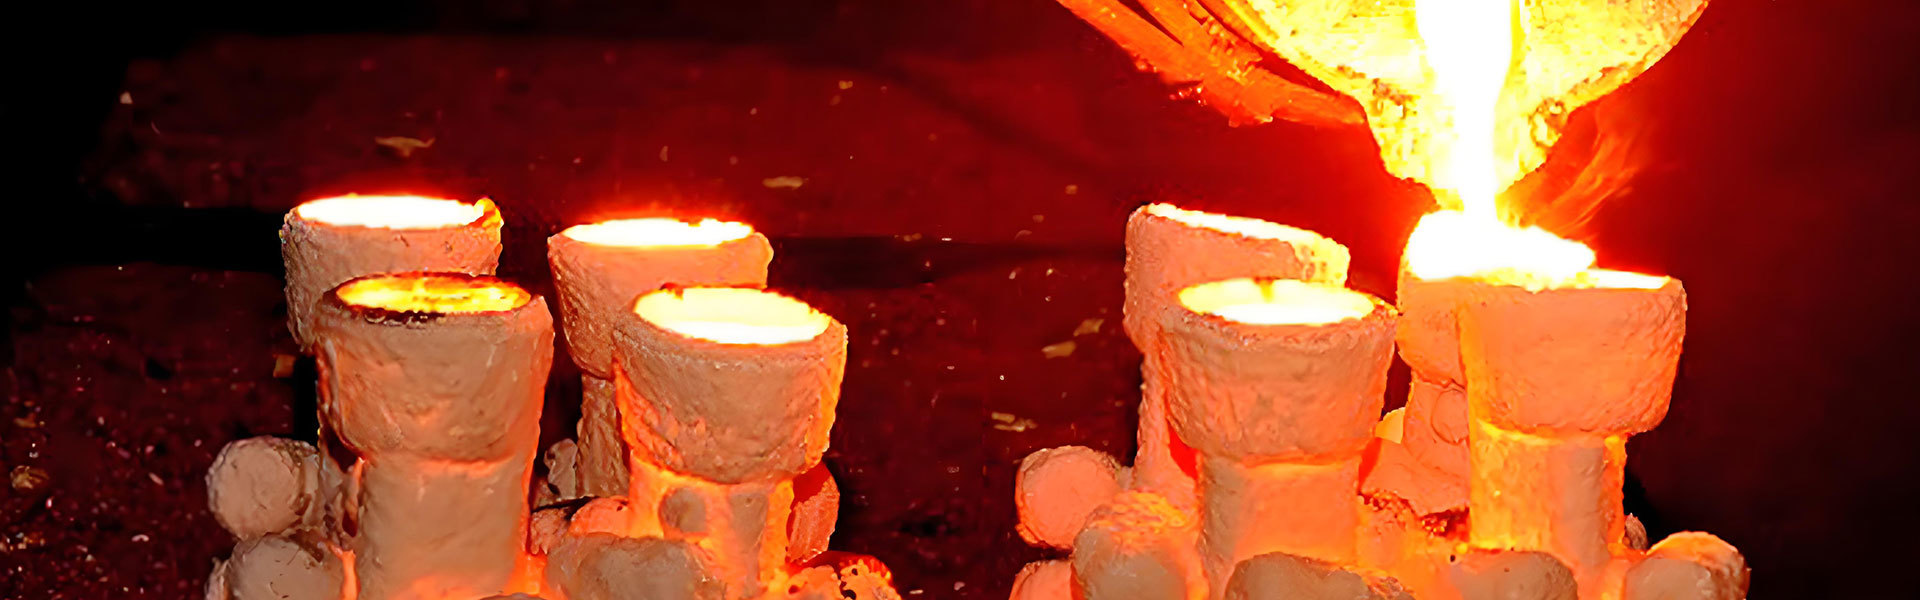
● Литье: влить расплавленный металл в заливное отверстие керамической оболочки, позволяя ему заполнить полость. В процессе литья необходимо контролировать температуру и скорость, чтобы обеспечить равномерное заполнение металлической жидкостью.
7. Охлаждение и удаление оболочки (Cooling and Shell Removal)
● Охлаждение: дать отливке естественным образом остыть в керамической оболочке до комнатной температуры, чтобы обеспечить полное затвердевание металла.
● Удаление оболочки: извлечь охлажденную отливку из керамической оболочки. Обычно это требует использования вибрационного стола, молотка и других инструментов для разрушения и удаления керамической оболочки.
8. Очистка и отделка (Cleaning and Finishing)
● Удаление заливного канала: обрезать излишки, такие как заливной канал и литниковые отверстия на отливке.
● Шлифовка и полировка: шлифовать и полировать поверхность отливки, чтобы она была гладкой и точной.
● Проверка: провести визуальную и размерную проверку отливки, чтобы убедиться, что она соответствует стандартам качества.
9. Термальная обработка и последующая обработка (Heat Treatment and Post-processing)
● Термальная обработка: при необходимости провести отжиг, нормализацию, закалку и другие термические обработки отливок для улучшения их механических свойств.
● Механическая обработка: для участков с более высокими требованиями к точности может потребоваться токарная, фрезерная, сверлильная и другая механическая обработка.
10. Контроль качества (Quality Inspection)
● Неразрушающий контроль: использование рентгеновских, ультразвуковых и других методов неразрушающего контроля для проверки наличия внутренних дефектов, таких как поры и трещины.
● Окончательная проверка: полная проверка качества отливок для обеспечения соответствия требованиям клиента.
Применение литья по выплавляемым моделям
Области применения | Конкретные примеры |
Авиакосмическая отрасль | Детали двигателей (лопасти турбины, сопла, камеры сгорания) конструктивные элементы (шасси, соединители, опоры) Прецизионные инструменты (навигационные системы, датчики) |
Автомобили | Детали двигателей (турбокомпрессоры, клапаны, поршни) Выпускные системы (выпускные трубы, глушители) Трансмиссии (шестерни, валы) |
Медицинское оборудование | Хирургические инструменты (ножницы, зажимы, иглы) Имплантаты (искусственные суставы, стоматологические имплантаты) Диагностическое оборудование (КТ-сканеры, МРТ-аппараты) |
Производство ювелирных изделий | Индивидуальные ювелирные изделия (кольца, ожерелья, браслеты) Художественные декоративные изделия (скульптуры, трофеи) |
Промышленное оборудование | Насосы и клапаны (рабочие колеса насосов, корпуса клапанов, сердечники клапанов) Турбины (паровые турбины, лопатки и диски газовых турбин) Формы и инструменты (штампы, режущие инструменты) |
Электронные продукты | Соединители (соединители и терминалы в различных электронных устройствах) Корпуса (корпуса и рамы для прецизионных электронных устройств) |
Энергетическая отрасль | Электрогенерирующее оборудование (роторы и статоры генераторов) Нефть и газ (буровое оборудование, соединители трубопроводов) |
Спортивное оборудование | Гольф-оборудование (головки клюшек, ручки) Детали велосипедов (рамы, шатуны) |
Товары для дома | Кухонные принадлежности (ножи, столовые приборы) Декор для дома (освещение, декоративные предметы) |
Плюсы и минусы литья по выплавляемым моделям
- Преимущества литья по выплавляемым моделям
1. Высокая точность
● Сложные формы: литье по выплавляемым моделям позволяет создавать высоко сложные формы и детали, что делает его идеальным выбором для деталей с сложной геометрией.
● Точность размеров: использование восковых моделей и керамических оболочек обеспечивает высокую точность размеров, обычно достигая уровня допусков IT7-IT8.
2. Отличная поверхность
● Снижение последующей обработки: гладкая поверхность обычно позволяет устранить или минимизировать необходимость в дополнительной обработке, что снижает затраты и время на производство.
● Эстетическое качество: для предметов, требующих визуальной привлекательности, таких как ювелирные изделия и декоративные предметы, литье по выплавляемым моделям обеспечивает превосходное качество поверхности.
3. Многофункциональность материалов
● Широкий выбор металлов: этот процесс подходит для различных металлов и сплавов, включая нержавеющую сталь, никелевые сплавы, титан и алюминий, что позволяет удовлетворить потребности различных отраслей.
● Высокопроизводительные материалы: он может использоваться для производства деталей из высокопрочных, термостойких и коррозионностойких материалов.
4. Экономическая эффективность малосерийного производства
● Экономическая эффективность ограниченного производства: литье по выплавляемым моделям предлагает экономически эффективное решение для малосерийного производства высокоточных деталей.
● Низкий уровень брака: высокая точность и надежность этого процесса снижают уровень брака и уменьшают потери материалов.
5. Гибкость дизайна
● Индивидуализация: возможность индивидуального проектирования в соответствии с конкретными требованиями клиентов для производства персонализированных и специализированных деталей.
● Быстрое формирование: технологии быстрого прототипирования позволяют быстро проверять дизайн и ускорять цикл разработки продукта.
- Недостатки литья по выплавляемым моделям
1. Высокая стоимость
● Первоначальные инвестиции: высокие первоначальные затраты на оборудование и производство форм делают литье по выплавляемым моделям менее подходящим для массового производства.
● Длительный производственный цикл: весь процесс от создания формы до окончательной отливки занимает много времени, поэтому он менее подходит для срочных заказов.
2. Сложность процесса
● Многоступенчатый процесс: процесс включает несколько этапов, таких как создание формы, сборка, формирование оболочки, удаление воска, обжиг и заливка, каждый из которых требует строгого контроля.
● Техническая экспертиза: операторы должны обладать высоким уровнем навыков и опыта для обеспечения качества на каждом этапе.
3. Ограничения материалов
● Металлы с высокой температурой плавления: хотя этот процесс подходит для многих металлов, литье таких металлов, как вольфрам и молибден, представляет собой большую сложность и имеет более высокие затраты.
● Специальные сплавы: некоторые специальные сплавы могут образовывать поры или включения в процессе плавления, что влияет на качество отливки.
4. Влияние на окружающую среду
● Потребление ресурсов: этот процесс требует большого количества огнеупорных материалов и энергии, что оказывает влияние на окружающую среду.
● Управление отходами: необходимо правильно утилизировать керамические оболочки и восковые модели, чтобы избежать загрязнения окружающей среды.
5. Ограничения по размерам
● Крупные детали: литье по выплавляемым моделям больше подходит для средних и мелких деталей, для крупных деталей существуют ограничения.
● Ограничение по весу: из-за ограничений процесса производимые детали обычно весят менее нескольких десятков килограммов.
6. Поверхностные дефекты
● Поры и включения: несмотря на гладкую поверхность, отливки иногда могут иметь поры или включения, что влияет на их характеристики.
● Изменение размеров: высокая температура в процессе обработки может привести к незначительным изменениям размеров, которые необходимо корректировать после литья.
Мы будем рады связаться с вами.
Мы свяжемся с вами в течение одного рабочего дня. Обратите внимание на свою электронную почту.

Хэнань Юаньфэй Металл Материал Лтд.
Контакты Нас
Facebook: Лена Ю
Комната 401, строя 19, долина силы Юхуа высокотехнологичная, бульвар нововведения, улица Утонг, высокотехнологичная зона, город Женчжоу, провинция Хэнаня