
Литье в песчаную форму

Что такое песчаное литье?
- Чугунный материал
Литье в песчаную форму - это широко используемая технология формовки металлов, которая может использовать различные металлы и сплавы. Ниже приведены несколько распространенных материалов, используемых в литье в песчаную форму:
Категория материалов | Конкретные материалы |
Чугун | Серый чугун |
Чугун с шариковым графитом | |
Ковкий чугун | |
Литейная сталь | Углеродная литейная сталь |
Легированная литейная сталь | |
Алюминиевый сплав | Алюмосиликатный сплав (Al-Si) |
Алюминий- медный сплав (Al-Cu) | |
Алюминий-магниевый сплав (Al-Mg) | |
Медный сплав | Латунь (Cu-Zn) |
Бронза (Cu-Sn) | |
Фосфорная бронза (Cu-Sn-P) | |
Магниевый сплав | Магний-алюминиевый сплав (Mg-Al) |
Цинковый сплав | Цинк-алюминиевый сплав (Zn-Al) |
Титановые сплавы | Титан-алюминиевый сплав (Ti-Al) |
Эти материалы широко используются в литье в песчаную форму благодаря своим различным характеристикам и требованиям применения.
Процесс литья в песчаную форму
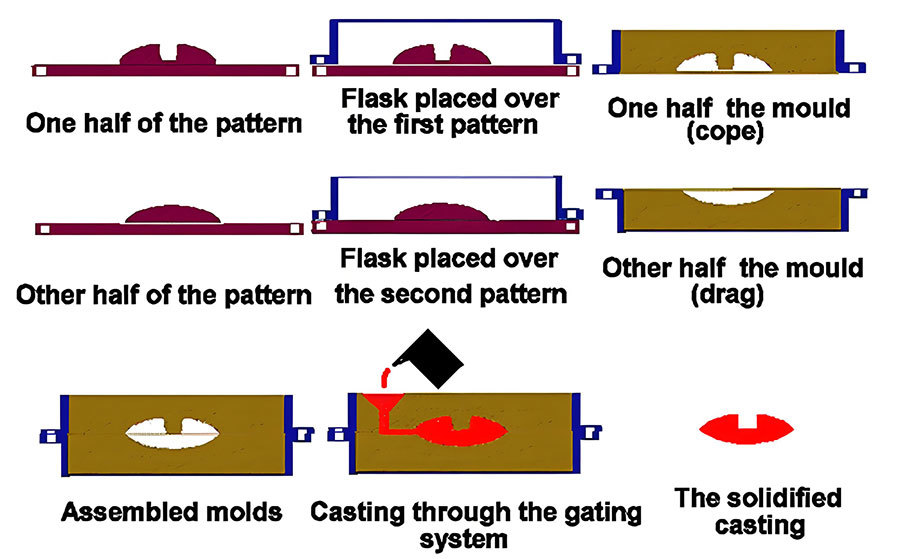
Литье в песчаную форму - это широко используемая технология литья металлов, в которой используется песок в качестве основного материала для изготовления форм. Ниже приведено подробное пошаговое описание принципа работы литья в песчаную форму:
●Шаг 1: Изготовление шаблона
1. Изготовление шаблона (Pattern Making)
● Проектирование и изготовление: в соответствии с чертежом продукта разрабатывается и изготавливается шаблон. Шаблон обычно изготавливается из дерева, металла, пластика или других подходящих материалов. Шаблон должен точно воспроизводить форму конечного продукта и учитывать коэффициент усадки в процессе литья.
● Угол наклона для извлечения: для облегчения извлечения шаблона из песчаной формы при проектировании шаблона добавляется соответствующий угол наклона.
2. Формование (Molding)
● Подготовка песка: выбирается подходящий литейный песок, и при необходимости добавляются связующие вещества (например, глина), вода и тщательно перемешиваются.
● Методы формования:
Ручное формование: с помощью ручных инструментов песок заполняется в рамку, затем помещается шаблон и уплотняется. После извлечения шаблона образуется формовая полость.
Машинное формование: с использованием автоматических или полуавтоматических формовочных машин выполняется вышеописанный процесс, что обеспечивает высокую эффективность и точность.
Изготовление сердечников: для отливок с внутренними полостями или сложной структурой необходимо отдельно изготовить песчаные сердечники и закрепить их в соответствующих местах внутри формы.
3. Закрытие формы (Closing the Mold)
● Соедините верхнюю и нижнюю формы и убедитесь, что между ними есть герметичность, чтобы предотвратить утечку расплавленного металла во время заливки.
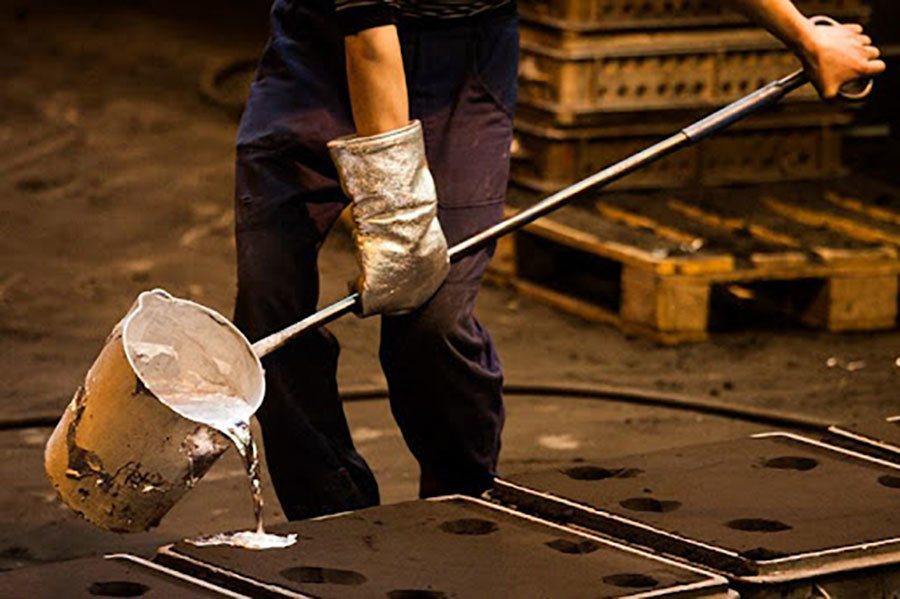
4. Заливка (Pouring)
● Предварительный нагрев формы: в некоторых случаях необходимо предварительно нагреть форму, чтобы избежать быстрого охлаждения металла на холодной форме, что может привести к дефектам.
● Операция заливки: расплавленный металл аккуратно заливается в форму через заливное отверстие до заполнения всей формовой полости. Контроль скорости и температуры заливки имеет решающее значение и влияет на качество конечной отливки.
5. Охлаждение и извлечение (Cooling and Knockout)
● Дайте металлу полностью охладиться и затвердеть в форме. Время охлаждения зависит от размера отливки, толщины стенки и других факторов.
● После охлаждения аккуратно постучите по внешней стенке формы, чтобы отделить отливку от песчаной формы и извлечь отливку.
6. Очистка (Cleaning)
● Удаление песчаного слоя: используйте вибрационные столы, пескоструйные машины и другое оборудование для удаления остатков песка с поверхности отливки.
● Резка и шлифовка: удалите излишки, такие как заливные каналы и литники, и проведите необходимую шлифовку поверхности отливки для достижения гладкости.
7. Проверка и последующая обработка (Inspection and Post-processing)
● Контроль качества: с помощью визуального осмотра, измерений и неразрушающего контроля оцените, есть ли дефекты в отливке.
● Термальная обработка: в зависимости от требований может потребоваться термическая обработка отливки, такая как отжиг, нормализация, закалка и т.д., для улучшения ее механических свойств.
● Механическая обработка: для участков с высокими требованиями к точности также необходимо пройти механическую обработку, такую как токарная, фрезерная, сверлильная и т.д.
Применение литья в песчаную форму
Литье в песчаную форму - это универсальная и широко используемая технология литья металлов, которая может производить различные детали и компоненты. Литье в песчаную форму обладает гибкостью, экономической эффективностью и способностью обрабатывать простые и сложные геометрические формы, что делает его подходящим для различных отраслей.
1. Автомобильная промышленность
● Компоненты двигателя: блок цилиндров, головка блока цилиндров, поршень, коленчатый вал
● Трансмиссионные компоненты: коробка передач, корпус трансмиссии, шестерни
● Тормозная система: тормозные суппорты, тормозные барабаны, тормозные роторы
● Компоненты подвески: рычаги, соединительные элементы подвески, амортизаторы
● Выхлопная система: коллектор, глушитель
2. Аэрокосмическая промышленность
● Структурные компоненты: части фюзеляжа, опоры двигателя, компоненты шасси
● Компоненты двигателя: лопатки турбины, ротор компрессора, корпус двигателя
● Компоненты интерьера: каркас сидений, дверные панели, структурная поддержка
3. Промышленная механика
● Насосы и клапаны: корпус насоса, корпус клапана, седло клапана
● Подшипники и втулки: роликовые подшипники, скользящие подшипники
● Шестерни и трансмиссии: прямозубые шестерни, косозубые шестерни, конические шестерни
● Корпуса и рамы: корпуса машин, рамы
4. Строительство и горнодобыча
● Запчасти для тяжелого оборудования: ковши экскаваторов, лопаты бульдозеров, стрелы погрузчиков
● Структурные компоненты: балки, колонны, опорные конструкции
● Горнодобывающее оборудование: буровые головки, режущие инструменты, износостойкие детали
5. Потребительские товары
● Бытовая техника: детали стиральных машин, детали сушилок, детали холодильников
● Кухонные принадлежности: кастрюли, сковороды, кухонные инструменты
● Декоративные предметы: статуи, украшения, архитектурные элементы
6. Электрическая и электронная промышленность
● Корпуса и оболочки: корпуса электрического оборудования, корпуса электронных устройств
● Разъемы и клеммы: электрические разъемы, клеммные соединения
● Радиаторы: радиаторы для охлаждения
7. Медицинская отрасль
● Хирургические инструменты: скальпели, пинцеты, зажимы
● Протезы и имплантаты: замена тазобедренного и коленного суставов, стоматологические имплантаты
● Диагностическое оборудование: детали рентгеновских аппаратов, МРТ-аппараты
8. Энергетическая отрасль
● Генерация электроэнергии: лопатки турбины, корпуса генераторов, системы охлаждения
● Нефть и газ: буровое оборудование, трубопроводные компоненты, клапаны
● Возобновляемая энергия: компоненты ветряных турбин, компоненты солнечных панелей, гидрогенераторы
9. Сельскохозяйственное оборудование
● Тракторы и сельскохозяйственные орудия: детали тракторов, плуги, грабли
● Системы орошения: компоненты систем орошения, компоненты управления водными ресурсами
Плюсы и минусы песчаного литья
- Преимущества песчаного литья
1. Высокая экономическая эффективность:
● Низкая стоимость материалов: цена литейного песка низкая и его можно повторно использовать.
● Низкая стоимость форм: по сравнению с прецизионным литьем, стоимость форм для песчаного литья ниже, что подходит для мелкосерийного производства.
● Небольшие инвестиции в оборудование: не требуетсядорогостоящее специализированное оборудование, начальные инвестиции относительно небольшие.
2. Высокая гибкость:
● Широкий диапазон применения: можно отливать детали различных форм и размеров, подходит для различных материалов (таких как железо, сталь, алюминий, медь и т.д.).
● Легкость модификации форм: формы и песчаные сердечники можно легко модифицировать, чтобы адаптироваться к изменениям в дизайне.
3. Короткий производственный цикл:
● Быстрое прототипирование: можно быстро изготовить формы и модели, сокращая цикл разработки новых продуктов.
● Высокая производительность: для мелкосерийного и среднесерийного производства песчаное литье имеет высокую производительность.
4. Высокая адаптивность:
● Сложные конструкции: можно отливать детали с сложными внутренними полостями и внешними формами.
● Крупные детали: подходит для производства крупных отливок, таких как корпуса двигателей, детали тяжелой техники и т.д.
- Недостатки песчаного литья
1. Плохая шероховатость поверхности:
● Качество поверхности: шероховатость поверхности отливок из песчаного литья обычно высокая, требуется последующая обработка для достижения необходимой гладкости поверхности.
● Низкая точность размеров: по сравнению с методами прецизионного литья, песчаное литье имеет низкую точность размеров, может потребоваться больше механической обработки.
2. Много внутренних дефектов:
● Поры и включения: в процессе литья легко возникают поры, включения и другие внутренние дефекты, влияющие на механические свойства отливок.
● Усадочные поры и трещины: в процессе охлаждения могут возникать усадочные поры и трещины, необходимо строго контролировать условия заливки и охлаждения.
3. Влияние на окружающую среду:
● Пылевое загрязнение: в процессе формовки и очистки образуется большое количество песчаной пыли, что влияет на рабочую среду и здоровье работников.
● Утилизация отходов песка: отработанный литейный песок необходимо утилизировать должным образом, иначе это может привести к загрязнению окружающей среды.
4. Высокая трудоемкость:
● Много ручной работы: хотя есть автоматизированное оборудование, многие операции все еще требуют ручного выполнения, что создает высокую трудозатратность.
● Плохие условия труда: в литейном цехе обычно высокая температура и сильный шум, условия работы довольно тяжелые.
5. Плохая согласованность производства:
● Колебания качества: из-за большого количества ручной работы качество отливок разных партий может значительно различаться.
● Сложность контроля технологии: требуется опытный персонал, требования к контролю технологических параметров высоки.
Мы будем рады связаться с вами.
Мы свяжемся с вами в течение одного рабочего дня. Обратите внимание на свою электронную почту.

Хэнань Юаньфэй Металл Материал Лтд.
Контакты Нас
Facebook: Лена Ю
Комната 401, строя 19, долина силы Юхуа высокотехнологичная, бульвар нововведения, улица Утонг, высокотехнологичная зона, город Женчжоу, провинция Хэнаня